Năng lực quy trình (Cp, Cpk): Quy trình của bạn tốt đến mức nào?
“Quy trình của bạn "đạt yêu cầu" - nhưng bạn có thực sự biết nó tốt đến mức nào không?”
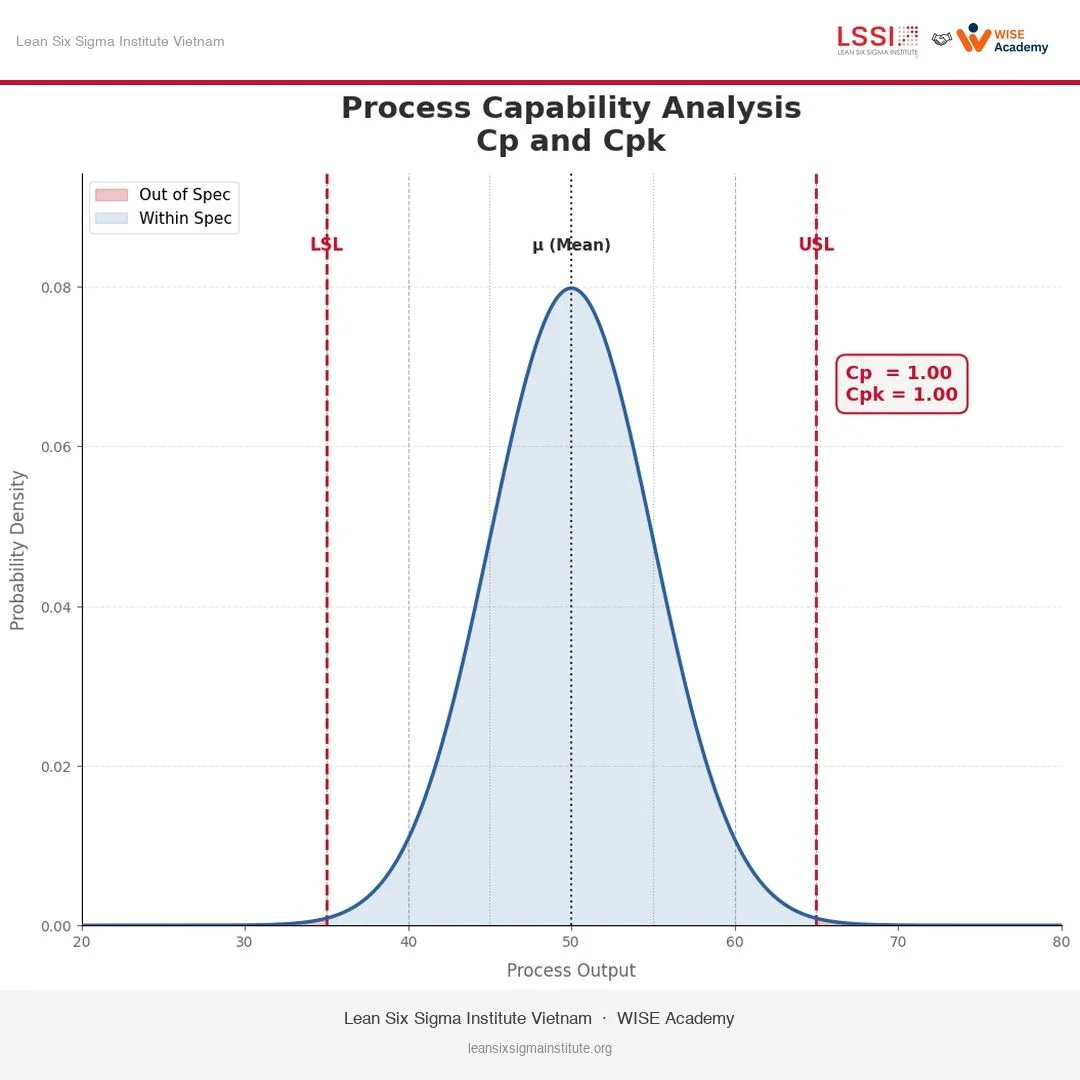
Quy trình của bạn "đạt yêu cầu" - nhưng bạn có thực sự biết nó tốt đến mức nào không?
"Đạt" và "tốt" là hai chuyện khác nhau. Và khoảng cách đó có thể đang ngốn hàng triệu đồng mỗi tháng.
📐 Process Capability là gì?
Cp và Cpk đo lường quy trình của bạn "khít" đến mức nào so với yêu cầu của khách hàng.
Cp cao nhưng Cpk thấp = quy trình có khả năng tốt nhưng đang lệch tâm → vẫn tạo ra lỗi.
Tiêu chuẩn thực tế
Cpk < 1.0 → Quy trình KHÔNG ĐẠT - đang sản xuất lỗi
Cpk 1.0-1.33 → Tạm chấp nhận
Cpk ≥ 1.33 → Tốt
Cpk ≥ 1.67 → Six Sigma level - < 3.4 lỗi / triệu sản phẩm
Ví dụ thực tế - General Electric
Trước khi Jack Welch triển khai Six Sigma năm 1995, Cpk trung bình của GE là 0.87 - đang sản xuất lỗi mỗi ngày. Sau 5 năm: Cpk trung bình lên 1.8 → tiết kiệm $12 tỷ đô.
Bạn không thể cải tiến thứ bạn không đo được.
Công thức và ý nghĩa
- Cp = (USL − LSL) / 6σ: so sánh độ rộng dung sai với độ rộng biến động của quy trình. Cp chỉ cho biết "quy trình có đủ hẹp không", chưa tính đến việc quy trình có nằm giữa dung sai hay không.
- Cpk = min[(USL − μ) / 3σ ; (μ − LSL) / 3σ]: tính cả độ lệch tâm. Cpk luôn nhỏ hơn hoặc bằng Cp.
- Khi chỉ có một giới hạn (ví dụ lực bám dính chỉ có giới hạn dưới), chỉ tính Cpl = (μ − LSL) / 3σ.
- Pp và Ppk: dùng độ lệch chuẩn tổng thể trong thời gian dài (hiệu năng thực tế); Cp và Cpk dùng độ lệch chuẩn ngắn hạn (năng lực tiềm năng).
Mức tham chiếu thường dùng
- Cpk < 1,0: quy trình tạo ra sản phẩm ngoài dung sai.
- Cpk từ 1,0 đến 1,33: chấp nhận có điều kiện, cần cải tiến.
- Cpk ≥ 1,33: mức thường được yêu cầu cho quy trình đang sản xuất.
- Cpk ≥ 1,67: mức thường được yêu cầu cho đặc tính quan trọng hoặc giai đoạn phê duyệt sản xuất (theo nhiều tiêu chuẩn ngành ô tô).
Điều kiện trước khi tính
- Hệ thống đo đã qua MSA.
- Quy trình ổn định (không có tín hiệu bất thường trên biểu đồ kiểm soát). Tính Cpk cho quy trình không ổn định là không có ý nghĩa.
- Dữ liệu gần với phân bố chuẩn; nếu không, cần dùng phương pháp cho dữ liệu không chuẩn hoặc biến đổi dữ liệu.
- Cỡ mẫu đủ lớn - thường từ 50 giá trị trở lên, tốt hơn là 100.
Ví dụ minh hoạ
Lực bám dính đế có yêu cầu tối thiểu 4,0 N/mm. Dữ liệu baseline: trung bình 4,9 N/mm, độ lệch chuẩn 0,45. Cpl = (4,9 − 4,0) / (3 × 0,45) ≈ 0,67 - quy trình chưa đủ năng lực, phù hợp với tỷ lệ hở keo cao. Sau cải tiến, trung bình tăng lên 5,6 N/mm, độ lệch chuẩn giảm còn 0,3: Cpl ≈ 1,78.
Những lỗi thường gặp
- Tính Cpk từ 20-30 giá trị và công bố như một con số chắc chắn.
- Lọc bỏ các giá trị xấu trước khi tính.
- Chỉ báo cáo Cp mà không báo cáo Cpk.
Mẹo từ chuyên gia WISE Academy
- Khi Cp cao nhưng Cpk thấp, vấn đề là lệch tâm - thường xử lý nhanh bằng cách chỉnh thông số. Khi cả Cp và Cpk đều thấp, vấn đề là biến động - cần phân tích nguyên nhân sâu hơn.
- Luôn trình bày Histogram kèm giới hạn kỹ thuật cùng với con số Cpk.
Liên kết trong DMAIC
Measure: thiết lập baseline năng lực. Improve / Control: chứng minh cải tiến. Công cụ liên quan: MSA, biểu đồ kiểm soát, Histogram, DOE.
Bạn Muốn Chuyên Gia Khảo Sát & Tư Vấn Giải Pháp Này Cho Doanh Nghiệp?
Đội ngũ chuyên gia của WISE Academy trực tiếp đến hiện trường để đo lường số liệu, tìm điểm nghẽn và xây dựng lộ trình cải tiến riêng cho doanh nghiệp của bạn.