SPC & biểu đồ kiểm soát: Phát hiện quy trình lệch trước khi ra lỗi
“Nhà máy của bạn đang sản xuất 10.000 sản phẩm mỗi ngày. Làm sao bạn biết khi nào quy trình bắt đầu "lệch" - trước khi có sản phẩm lỗi?”
Nhà máy của bạn đang sản xuất 10.000 sản phẩm mỗi ngày. Làm sao bạn biết khi nào quy trình bắt đầu "lệch" - trước khi có sản phẩm lỗi?
Câu trả lời: Control Charts - công cụ nền tảng của Statistical Process Control (SPC).
📊 Control Chart hoạt động thế nào?
Mỗi sản phẩm được đo và vẽ lên biểu đồ theo thời gian, với:
- UCL (Upper Control Limit) - giới hạn trên
- LCL (Lower Control Limit) - giới hạn dưới
- Center Line - trung bình quy trình
Khi điểm dữ liệu vượt ra ngoài giới hạn → quy trình đang có vấn đề → dừng lại điều tra NGAY, trước khi lỗi xảy ra hàng loạt.
Ví dụ thực tế - Toyota
Toyota dùng Control Charts tại mỗi trạm lắp ráp. Khi biểu đồ phát hiện xu hướng bất thường (7 điểm liên tiếp tăng dần), dây chuyền dừng tự động. Kết quả: tỷ lệ lỗi dưới 0.001% - trong khi trung bình ngành là 1-2%.
Sự khác biệt giữa "kiểm tra sau khi lỗi xảy ra" và "phát hiện trước khi lỗi xảy ra" là ở đây.
Hai loại biến động
SPC dựa trên tư tưởng của Walter Shewhart: mọi quy trình đều biến động. Biến động do nguyên nhân chung (common cause) là phần vốn có của hệ thống; biến động do nguyên nhân đặc biệt (special cause) đến từ một sự kiện cụ thể như thay lô nguyên liệu, máy trục trặc. Biểu đồ kiểm soát giúp phân biệt hai loại này, để tránh vừa bỏ sót vấn đề thật, vừa phản ứng thái quá với biến động bình thường.
Chọn đúng loại biểu đồ
- I-MR: dữ liệu liên tục, mỗi lần đo một giá trị (ví dụ nhiệt độ lò mỗi giờ).
- Xbar-R hoặc Xbar-S: dữ liệu liên tục theo nhóm con 2-10 mẫu (ví dụ 5 đôi mỗi 2 giờ).
- p-chart / np-chart: tỷ lệ hoặc số sản phẩm lỗi.
- c-chart / u-chart: số khuyết tật trên mỗi đơn vị.
Quy tắc nhận diện tín hiệu thường dùng
- Một điểm nằm ngoài giới hạn kiểm soát 3 sigma.
- 9 điểm liên tiếp nằm cùng một phía của đường trung tâm.
- 6 điểm liên tiếp cùng tăng hoặc cùng giảm.
- 2 trong 3 điểm liên tiếp nằm ngoài vùng 2 sigma cùng một phía.
Doanh nghiệp nên thống nhất một bộ quy tắc (Western Electric hoặc Nelson) và ghi rõ trong Control Plan.
Giới hạn kiểm soát khác giới hạn kỹ thuật
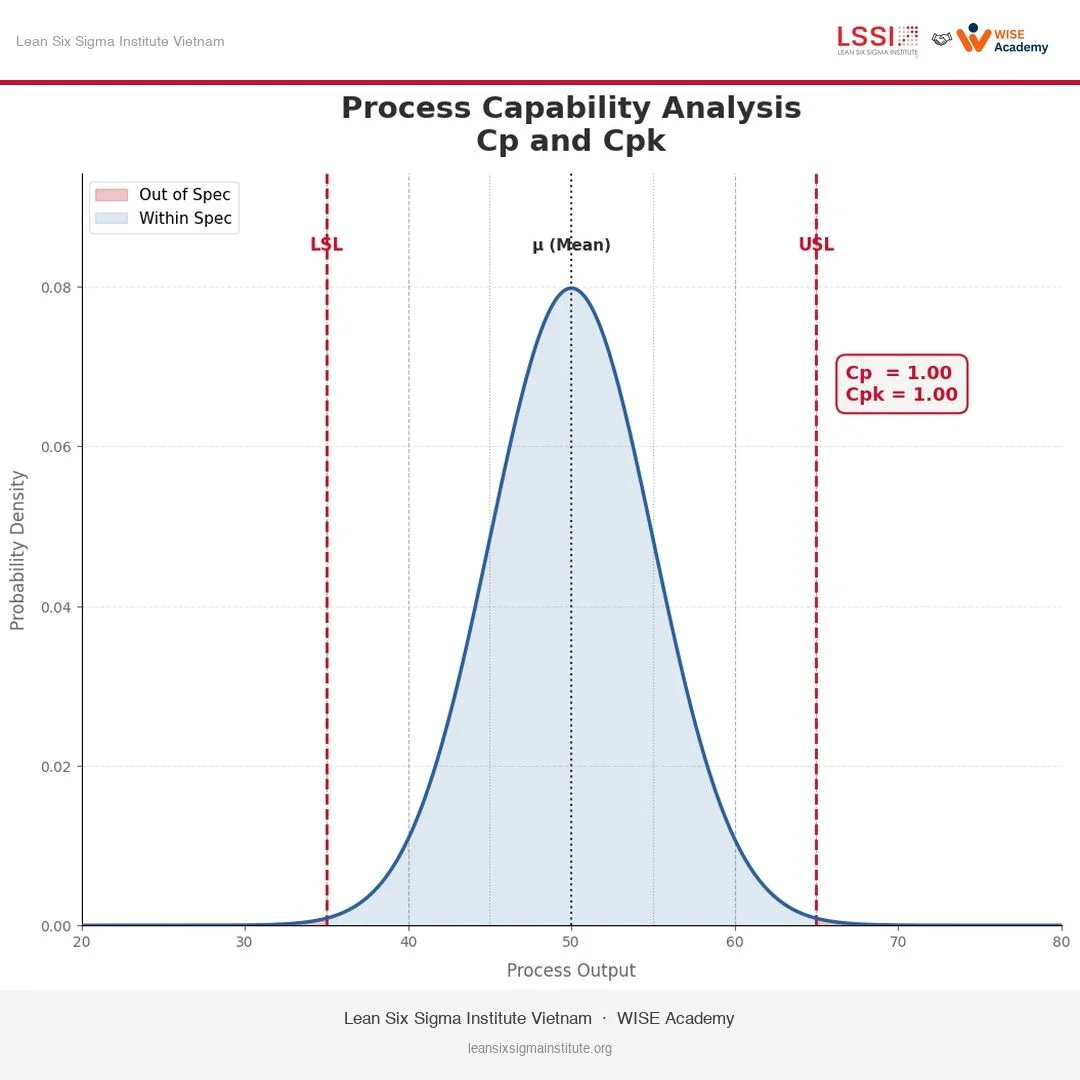
Giới hạn kiểm soát (UCL, LCL) được tính từ dữ liệu của quy trình - là "tiếng nói của quy trình". Giới hạn kỹ thuật (USL, LSL) do khách hàng hoặc thiết kế đặt ra - là "tiếng nói của khách hàng". Một quy trình có thể ổn định (trong kiểm soát) nhưng vẫn sản xuất hàng lỗi nếu năng lực không đủ.
Ví dụ minh hoạ
Theo dõi lực bám dính đế bằng biểu đồ Xbar-R với nhóm con 5 đôi mỗi 2 giờ. Một buổi sáng, 7 điểm liên tiếp nằm dưới đường trung tâm dù chưa điểm nào vượt giới hạn. Tổ trưởng kiểm tra và phát hiện lò sấy vừa được thay điện trở nhiệt, nhiệt độ thực thấp hơn cài đặt khoảng 8°C. Sự cố được xử lý trước khi xuất hiện hàng hở keo.
Những lỗi thường gặp
- Vẽ giới hạn kiểm soát bằng giới hạn kỹ thuật.
- Tính lại giới hạn kiểm soát liên tục, làm mất khả năng phát hiện thay đổi.
- Có biểu đồ nhưng không có quy định phản ứng (Out of Control Action Plan).
Mẹo từ chuyên gia WISE Academy
- Chỉ đưa SPC vào những đặc tính quan trọng đã qua MSA.
- Mỗi tín hiệu bất thường phải được ghi nguyên nhân và hành động ngay trên biểu đồ - đó là nguồn kiến thức quý của quy trình.
Liên kết trong DMAIC
Measure: đánh giá độ ổn định trước khi tính Cp/Cpk. Control: công cụ chính để duy trì kết quả. Công cụ liên quan: Run Chart, MSA, phân tích năng lực quy trình, Control Plan.
Bạn Muốn Chuyên Gia Khảo Sát & Tư Vấn Giải Pháp Này Cho Doanh Nghiệp?
Đội ngũ chuyên gia của WISE Academy trực tiếp đến hiện trường để đo lường số liệu, tìm điểm nghẽn và xây dựng lộ trình cải tiến riêng cho doanh nghiệp của bạn.